Que tipos de contaminantes a limpeza técnica controla principalmente?
Resumo do conteúdo
Limpeza técnica, normalmente avaliados de acordo com padrões como ISO 16232 e VDA 19.1, foi projetado para quantificar e controlar matéria estranha microscópica que pode afetar o desempenho, a confiabilidade e a vida útil de componentes de precisão.
Na prática testes de limpezaOs contaminantes podem ser geralmente categorizados de acordo com sua forma física e propriedades do material, incluindo partículas metálicas duras, partículas não metálicas duras, partículas não metálicas macias, fibras e resíduos líquidos ou em forma de filme. Esses contaminantes podem ter origem em processos de usinagem e fabricação, ambientes de produção, manuseio e embalagem, bem como na montagem de componentes e nas etapas iniciais de operação.
Este artigo fornece uma visão geral sistemática dos principais tipos de contaminantes controlados pelos requisitos de limpeza técnica, suas fontes típicas, mecanismos de falha potenciais e os principais parâmetros de avaliação usados na análise de limpeza industrial. Esses parâmetros incluem tamanho máximo de partícula (Lmax), classificação do material, Código de limpeza de componentes (CCC) e carga de contaminação gravimétrica.
Na manufatura industrial moderna, os componentes estão se tornando cada vez mais precisos, compactos e altamente integrados. Como resultado, até mesmo partículas estranhas microscópicas remanescentes nas superfícies dos componentes ou dentro de canais internos podem se tornar fontes potenciais de mau funcionamento do sistema.
A limpeza técnica, geralmente avaliada de acordo com ISO 16232 (Veículos rodoviários — Limpeza de componentes e sistemas) e VDA 19.1 (Inspeção de Limpeza Técnica — Indústria Automotiva), fornece uma abordagem padronizada para extrair, analisar, classificar e quantificar esses contaminantes.
Então, que tipos de contaminantes são controlados principalmente em inspeções técnicas de limpeza?
A resposta pode ser analisada sob quatro perspectivas: morfologia e propriedades físicas do contaminante, fontes e etapas do processo, mecanismos de dano potenciais e parâmetros-chave de avaliação industrial.
1. Principais tipos de contaminantes por morfologia e propriedades físicas
Durante extração de limpeza e análise microscópicaEm laboratórios, normalmente se utiliza microscopia óptica e, quando necessário, microscopia eletrônica de varredura com espectroscopia de raios X por dispersão de energia (MEV-EDS) para caracterizar e classificar as partículas extraídas.
Do ponto de vista da forma física e das propriedades dos materiais, as principais categorias de contaminantes incluem as seguintes:
1.1 Partículas Metálicas Duras
Partículas metálicas estão entre os contaminantes mais críticos em controle de limpeza técnica, especialmente quando são grandes, pontiagudas ou condutoras de eletricidade.
Exemplos típicos incluem:
Metais ferromagnéticos: cavacos de usinagem de ferro fundido, detritos de desgaste de aço carbono, fragmentos de aço temperado e partículas geradas por componentes roscados.
Metais não ferrosos ou não magnéticos: rebarbas de liga de alumínio, lascas de latão, partículas de cobre, fragmentos de aço inoxidável e resíduos de soldagem.
Características físicas:
Partículas metálicas geralmente exibem uma aparência metálica e forte reflexão da luz sob iluminação refletida. Muitos cavacos e fragmentos de usinagem têm bordas afiadas e são relativamente duros e incompressíveis.
Por que eles precisam ser controlados?
Partículas metálicas podem ficar presas em folgas de precisão e causar arranhões, sulcos, desgaste abrasivo ou travamento mecânico em componentes como válvulas hidráulicas, rolamentos, eixos e componentes da transmissão.
Em sistemas elétricos de alta tensão, incluindo sistemas de baterias para veículos de novas energias e unidades de controle eletrônico (ECUs), partículas metálicas condutoras também podem causar fuga de corrente, curto-circuitos ou outros riscos relacionados ao isolamento, dependendo de seu tamanho, localização e condições de operação.
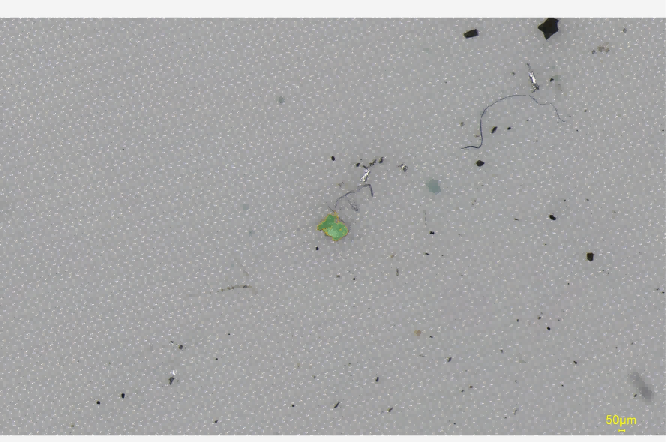
1.2 Partículas duras não metálicas
Partículas duras não metálicas são geralmente contaminantes inorgânicos. Algumas possuem dureza relativamente alta e podem produzir efeitos abrasivos significativos quando introduzidas em sistemas mecânicos ou de fluidos de precisão.
Exemplos típicos incluem:
Areia de quartzo proveniente de processos de fundição
Microesferas de vidro ou abrasivo para jateamento
Alumina ou outros resíduos abrasivos provenientes da moagem
Partículas cerâmicas
Poeira ambiental e partículas minerais
Características físicas:
Ao contrário das partículas metálicas, esses contaminantes geralmente não exibem brilho metálico. Sob microscopia óptica, podem aparecer como partículas translúcidas, transparentes ou escuras e irregulares, dependendo de sua composição e morfologia.
Algumas partículas de origem mineral podem ter dureza significativamente maior do que o material circundante.
Por que eles precisam ser controlados?
Partículas duras não metálicas podem causar desgaste abrasivo ao entrarem em sistemas móveis ou que transportam fluidos. Durante a circulação do fluido, elas podem danificar bombas, superfícies de vedação, válvulas de precisão e canais internos, potencialmente acelerando o desgaste e afetando o desempenho da vedação.
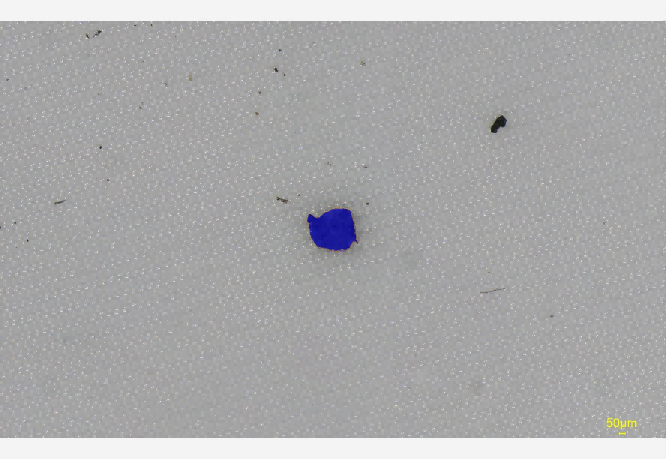
1.3 Partículas macias não metálicas e contaminantes poliméricos
Os contaminantes macios não metálicos estão geralmente associados a polímeros, elastômeros, revestimentos, adesivos ou outros materiais orgânicos utilizados durante a fabricação e montagem.
Exemplos típicos incluem:
Partículas de borracha provenientes de componentes de vedação
Partículas de plástico
Revestimento ou flocos de tinta
Resíduos de adesivo ou selante curado
Resíduos aglomerados do agente de liberação
Características físicas:
Esses contaminantes geralmente não possuem brilho metálico e têm formas irregulares. Comparados com partículas metálicas e minerais, muitos contaminantes poliméricos são relativamente macios e podem se deformar quando submetidos à pressão mecânica.
Por que eles precisam ser controlados?
Embora sejam geralmente menos abrasivos do que partículas duras, os contaminantes macios podem se acumular em pequenas passagens de fluidos, orifícios, componentes de injeção de combustível, válvulas e filtros finos.
O acúmulo pode restringir o fluxo, interferir na operação da válvula ou causar bloqueio parcial ou total de passagens críticas.
1.4 Contaminantes de fibra
As fibras requerem atenção especial porque sua geometria alongada e alta relação de aspecto as distinguem da contaminação particulada convencional.
Exemplos típicos incluem:
Fibras naturais:
Fibras de algodão ou linho de panos de limpeza
Fibras de embalagens de papel
Fibras derivadas da madeira ou pó de paletes
Fibras sintéticas:
Fibras desprendidas de roupas de proteção
Cerdas de escova de nylon ou polímero
fibras de tecido não tecido
Fibras geradas pelo desgaste das correias de elevação
A classificação de fibras baseia-se principalmente em características geométricas, incluindo comprimento, largura e relação de aspecto das partículas. Os limites específicos de classificação devem ser determinados de acordo com a versão e o método de avaliação aplicáveis da ISO 16232, VDA 19.1 ou a especificação de limpeza do cliente.
Por que as fibras precisam ser controladas?
Devido à sua estrutura alongada e flexível, as fibras podem ficar emaranhadas em torno de eixos rotativos, componentes de válvulas, sondas ou outras peças móveis.
Em sistemas fluidos, as fibras também podem atuar como uma rede física que captura partículas menores. Isso pode acelerar o acúmulo de contaminantes e potencialmente resultar em bloqueios localizados ou repentinos.
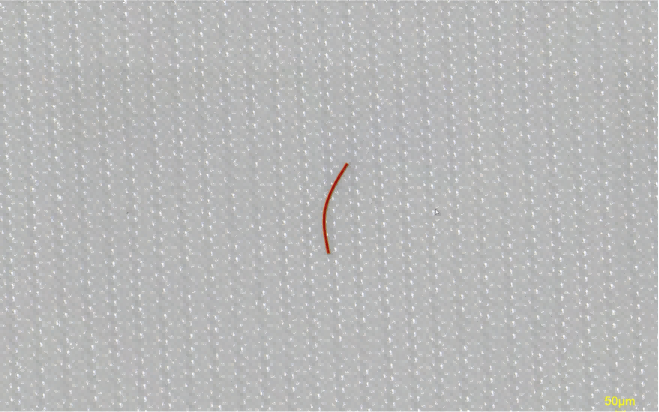
1.5 Resíduos líquidos e em forma de película
Além de partículas sólidas, o controle de limpeza também pode abordar resíduos líquidos e películas finas, especialmente quando a condição da superfície é crítica para os processos de fabricação subsequentes ou para o desempenho do produto.
Exemplos típicos incluem:
Resíduos de fluido de corte e óleo de usinagem
Óleos para estampagem
Óleos conservantes ou anticorrosivos
Resíduos de surfactantes ou agentes de limpeza
Graxa e resíduos orgânicos relacionados ao manuseio
Características físicas:
Esses contaminantes podem permanecer nas superfícies dos componentes como películas extremamente finas, difíceis de detectar apenas por meio de métodos convencionais de contagem de partículas.
Por que eles precisam ser controlados?
Resíduos superficiais podem afetar negativamente processos subsequentes, como revestimento, pintura, soldagem e colagem adesiva, reduzindo a energia superficial ou interferindo na adesão.
Em temperaturas elevadas, certos resíduos orgânicos podem se decompor ou carbonizar. Dependendo do material e do ambiente operacional, os resíduos químicos também podem interagir com os fluidos do processo e contribuir para a corrosão ou outras falhas relacionadas à superfície.
2. Fontes de contaminação e etapas do processo de fabricação
Identificar a origem dos contaminantes é fundamental para implementar um conceito eficaz de controle de limpeza.
A contaminação não deve ser detectada apenas na etapa de inspeção final. Sua origem também deve ser rastreada até o processo de fabricação ou manuseio, para que ações corretivas possam ser implementadas a montante.
Fonte de contaminação | Contaminantes típicos | Estágios comuns de geração |
Contaminação gerada pelo processo | Cavacos de usinagem, rebarbas de estampagem, resíduos de retificação, partículas finas de usinagem | Usinagem, fresagem, furação, estampagem, retificação |
Contaminação por resíduos de processo | Areia de fundição, abrasivos para jateamento, resíduos de agentes de limpeza, óleo anticorrosivo | Fundição, jateamento abrasivo, tratamento abrasivo, limpeza, preservação. |
contaminação ambiental e de manuseio | Fibras de roupas, fragmentos de luvas, impressões digitais, poeira no ar. | Áreas de montagem, logística, embalagem, manuseio manual |
Contaminação autogerada durante a montagem ou operação | Detritos de montagem sob pressão, partículas de desgaste, detritos de desgaste em estágio inicial | Montagem de componentes, encaixe por pressão, testes de fim de linha, amaciamento inicial. |
As fontes reais de contaminação podem variar consideravelmente dependendo do projeto do componente, da tecnologia de fabricação, dos materiais e do ambiente de produção.
Portanto, a melhoria da limpeza geralmente requer uma combinação de detecção de contaminação, identificação da fonte, otimização do processo e medidas de prevenção da contaminação.
3. Parâmetros-chave de avaliação na análise de limpeza técnica
A limpeza técnica não se resume simplesmente a determinar se um componente está "limpo" ou "sujo".
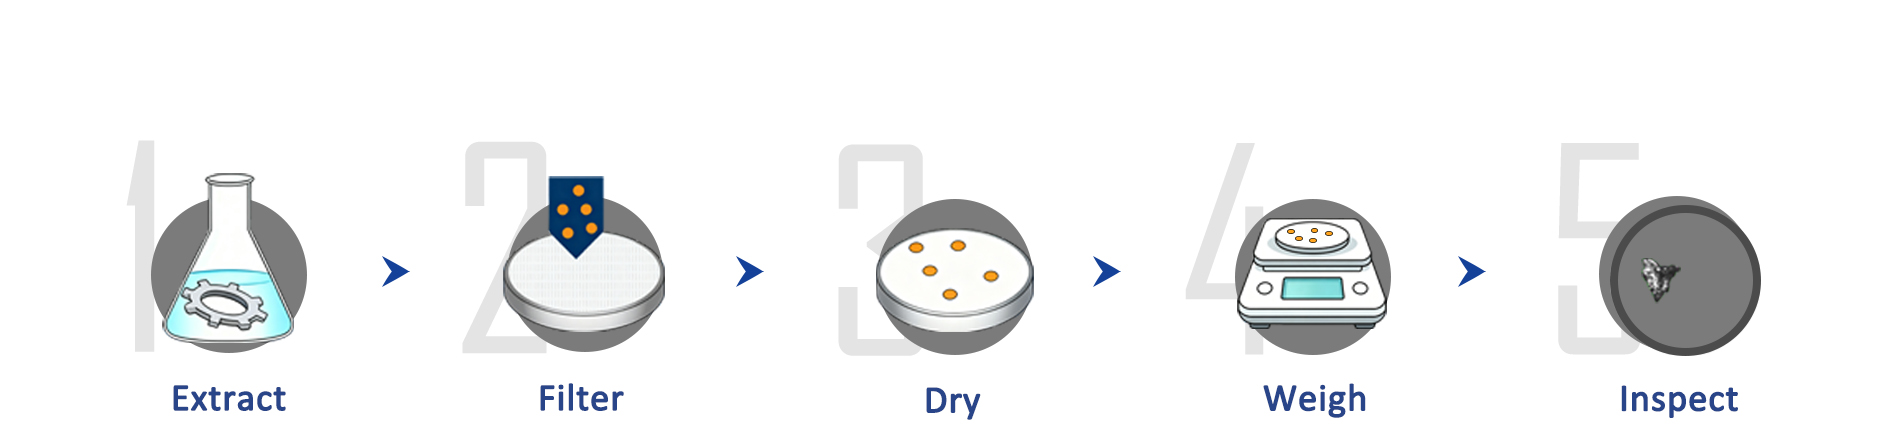
Em vez disso, são utilizados procedimentos padronizados de extração e análise para quantificar a contaminação. Um fluxo de trabalho típico de inspeção de limpeza pode incluir extração de partículas, filtração, análise microscópica, classificação e avaliação quantitativa.
Os seguintes parâmetros são comumente usados para caracterizar o desempenho de limpeza.
3.1 Tamanho máximo das partículas — Lmax
O tamanho máximo de partícula (Lmax) especifica a maior dimensão de partícula detectada durante a avaliação de limpeza.
Para componentes críticos, o cliente ou a especificação de limpeza aplicável pode definir um tamanho máximo de partícula permitido, especialmente para partículas metálicas ou outras partículas potencialmente danosas.
O limite real é específico para cada aplicação e não deve ser considerado um valor universal. Por exemplo, algumas aplicações hidráulicas, de transmissão ou de válvulas de precisão podem impor limites rigorosos ao tamanho máximo permitido de partículas metálicas.
3.2 Classificação de Materiais e Tipo de Contaminação
A análise de partículas pode classificar os contaminantes de acordo com suas características materiais, como contaminação metálica, não metálica e à base de fibras.
Análise óptica Pode fornecer informações sobre a morfologia e as propriedades ópticas das partículas. Para partículas que não podem ser identificadas de forma confiável por métodos ópticos, a microscopia eletrônica de varredura com espectroscopia de raios X por dispersão de energia (MEV-EDS) pode ser usada para uma caracterização mais aprofundada do material.
Por exemplo, sinais elementares como Fe, Al, Cu, Si, O e C podem fornecer informações úteis para identificar a provável composição de uma partícula.
No entanto, a detecção de elementos deve ser interpretada em conjunto com a morfologia das partículas, os efeitos do substrato e as condições analíticas, em vez de se basear em um único pico elementar para determinar a classificação do material.
3.3 Código de Limpeza de Componentes — CCC
O Código de Limpeza de Componentes (CCC) fornece uma maneira padronizada de representar a distribuição do tamanho das partículas.
As partículas são atribuídas a classes de tamanho predefinidas, por exemplo:
15–25 μm
25–50 μm
50–100 μm
100–150 μm
e outras faixas de tamanho aplicáveis
A contagem de partículas resultante em cada classe de tamanho pode então ser representada usando um código de limpeza ou outro formato de relatório padronizado especificado pela legislação aplicável. padrão de limpeza ou conforme especificação do cliente.
As classes de tamanho exatas e as regras de relatório devem sempre ser determinadas de acordo com a edição aplicável da norma e o método de avaliação de limpeza especificado.
3.4 Carga de Contaminação Gravimétrica
A análise gravimétrica determina a massa total da contaminação extraída, medindo o aumento de massa do filtro após a filtração e secagem.
Os resultados podem ser relatados usando unidades como:
mg/component
mg/1.000 cm²
dependendo do procedimento de teste aplicável e dos requisitos de relatório.
A análise gravimétrica é particularmente útil quando a massa total de contaminação é importante, embora não forneça as mesmas informações sobre tamanho e morfologia das partículas que a análise microscópica de partículas.
Conclusão
O objetivo principal de limpeza técnica O objetivo é transformar os riscos de contaminação microscópica em parâmetros de qualidade mensuráveis, classificáveis e controláveis.
Os contaminantes que requerem controle podem incluir partículas metálicas duras, partículas não metálicas duras, partículas poliméricas macias, fibras e resíduos líquidos ou em forma de película. Sua importância varia de acordo com o projeto do componente, o material, o processo de fabricação, o ambiente operacional e o mecanismo de falha.
Por exemplo, componentes hidráulicos e de transmissão podem exigir atenção especial a partículas duras e tamanho máximo de partículas. Sistemas eletrônicos e de baterias de alta tensão podem requerer controle rigoroso da contaminação por metais condutores. Enquanto isso, aplicações que envolvem revestimento, colagem, soldagem, óptica ou outros processos altamente sensíveis à superfície podem exigir maior atenção a resíduos orgânicos, películas e fibras finas.
Portanto, uma gestão eficaz da limpeza técnica vai além da inspeção final. Requer uma combinação de extração e medição padronizadas, classificação de partículas, análise da fonte de contaminação, controle de processos e medidas preventivas.
Ao identificar e controlar com precisão diferentes tipos de contaminação, os fabricantes podem reduzir os riscos de falhas relacionadas à contaminação e melhorar a confiabilidade, a durabilidade e a consistência de produtos industriais de precisão.
Perguntas frequentes
P1: Como as partículas metálicas e não metálicas são tecnicamente diferenciadas durante os testes de limpeza?
Na análise de limpeza técnica de acordo com normas como VDA 19.1 e ISO 16232, a classificação de partículas pode envolver microscopia óptica e, quando necessário, análise SEM-EDS.
Microscopia Óptica
Os sistemas ópticos podem usar características da luz refletida, morfologia e outras propriedades ópticas para distinguir partículas.
Partículas metálicas geralmente exibem maior reflexão e características ópticas metálicas, enquanto partículas não metálicas podem apresentar comportamento de reflexão, transmissão ou polarização diferente, dependendo de sua composição.
Sistemas automatizados de inspeção de limpeza podem usar algoritmos de processamento de imagem e características ópticas para classificar partículas durante a análise microscópica.
Análise SEM-EDS
Para partículas que não podem ser classificadas de forma confiável usando métodos ópticos, a microscopia eletrônica de varredura combinada com espectroscopia de raios X por dispersão de energia (MEV-EDS) pode fornecer informações adicionais.
A microscopia eletrônica de varredura (MEV) fornece informações de alta resolução sobre a morfologia das partículas, enquanto a espectroscopia de dispersão de energia de raios X (EDS) identifica os sinais característicos de raios X associados aos elementos presentes na região analisada.
Por exemplo:
O ferro (Fe) pode indicar contaminação por aço ou outros componentes à base de ferro.
Al pode indicar contaminação por alumínio.
A presença de Cu pode indicar contaminação por cobre ou liga de cobre.
O silício (Si) e o oxigênio (O) podem estar associados à sílica ou a outros materiais inorgânicos que contêm silício.
C e O podem estar presentes em muitos materiais poliméricos ou orgânicos.
Como os resultados da EDS podem ser afetados pelo tamanho das partículas, material do substrato, revestimentos e outros fatores analíticos, a identificação do material deve ser baseada na interpretação combinada da composição elementar, morfologia e características ópticas.
Q2: Por que as fibras são definidas e controladas separadamente das partículas convencionais nas normas de limpeza técnica?
O principal motivo é que as fibras possuem características geométricas e mecanismos de contaminação significativamente diferentes em comparação com a contaminação por partículas convencionais.
Diferentes características geométricas
As partículas convencionais são geralmente caracterizadas como objetos particulados tridimensionais, e sua dimensão máxima pode afetar diretamente se elas conseguem passar ou ficar retidas em uma determinada folga.
As fibras, por outro lado, são estruturas alongadas e flexíveis com uma alta relação de aspecto. Seu comprimento pode ser consideravelmente maior que sua largura, permitindo que se comportem de maneira diferente ao entrar em espaços estreitos ou passagens de fluidos.
Diferentes mecanismos de falha
Partículas duras podem causar desgaste abrasivo, danos à superfície ou bloqueio mecânico.
As fibras podem, em vez disso,:
Envolva componentes rotativos ou móveis
Ficam presos em válvulas ou filtros.
Ponte sobre aberturas estreitas
Capturar partículas menores
Formam estruturas de contaminação localizadas que restringem o fluxo de fluidos.
Por esses motivos, as normas de limpeza aplicáveis e as especificações do cliente podem definir critérios distintos para fibras, em vez de tratá-las exatamente da mesma forma que as partículas convencionais.
A definição específica da fibra, os limites dimensionais, o método de contagem e os requisitos de relatório devem sempre ser determinados a partir da edição aplicável da ISO 16232, VDA 19.1 ou da especificação relevante do cliente.
 English
 Français
 Русский
 Español
 Português
 عربي
 Solicite um orçamento


 IPv6 REDE SUPORTADA